দুটি কারখানা একই উল্লম্ব ব্যাগার, একই মাল্টিহেড ওজনকারী এবং একই চেকওয়েগার ইনস্টল করতে পারে এবং তারপরও বছরের শেষ হতে পারে লাইনগুলির সাথে যেগুলি খুব আলাদাভাবে আচরণ করে। সরঞ্জাম তালিকা খুব কমই কি তাদের আলাদা করে; বিন্যাস হয়. স্টেশনগুলির মধ্যে দূরত্ব, যেখানে প্রত্যাখ্যানকৃত ব্যাগগুলি পড়ে যায়, একজন প্রযুক্তিবিদকে একটি গার্ড ডোর খোলার জন্য কতটা রুম সুইং করতে হয় এবং যেখানে ফিল্ম রোলগুলি সংরক্ষণ করা হয় তা সবই ঠিক করে যে প্রতি শিফটে কতগুলি ভাল ব্যাগ লাইন ছেড়ে যাবে।
সংক্ষিপ্ত উত্তর: গতি-সেটিং মেশিনের চারপাশে স্বয়ংক্রিয় প্যাকেজিং লাইন লেআউট তৈরি করুন এবং প্রথমে একটি বাস্তবসম্মত ভাল-আউটপুট লক্ষ্য, তারপর পরিষেবা অ্যাক্সেস, পরিবর্তন এবং হ্যান্ডলিং প্রত্যাখ্যানের জন্য এটিকে প্রশস্ত করুন। ফ্লোর স্পেস থেকে পিছনের দিকে আঁকা লেআউটগুলি বিনামূল্যে হতে পারে এমন ব্যয়বহুল সমস্যাগুলি হস্তান্তর করার প্রবণতা রয়েছে — ব্যাগারে অনাহার, অবরুদ্ধ কনভেয়র, দুটি লোকের প্রয়োজন পরিবর্তন — ইনস্টলেশনের পরে প্রোডাকশন টিমের কাছে।
প্রতিটি লাইনের একটি স্টেশন রয়েছে যা তাল সেট করে। একটি গ্রানুল লাইনে এটি সাধারণত উল্লম্ব ফর্ম-ফিল-সিল মেশিন। একটি পাউডার লাইনে এটি আগার ফিলার বা স্ক্রু ওজনকারী হতে পারে। একটি মাল্টি-SKU লাইনে এটি প্রায়শই দীর্ঘতম পরিবর্তনের সাথে পাউচ মেশিন। প্রথমে এটি খুঁজুন, তারপর অন্য প্রতিটি স্টেশনকে সমর্থন হিসাবে বিবেচনা করুন।
দুটি সংখ্যা ব্যবস্থাকে চালিত করে: সেই স্টেশনের হার এবং প্রতি শিফটে ঘন্টার সংখ্যা এটি আসলে ভাল প্যাক তৈরি করে। 80 ব্যাগ প্রতি মিনিটে রেট করা একটি ব্যাগার 80টি সমস্ত শিফট সরবরাহ করবে না — ফিল্ম স্প্লাইস, ওজন চক্রের সময়, সিল কুলিং, অপসারণ প্রত্যাখ্যান এবং সংক্ষিপ্ত স্টপগুলি একটি কামড় দেয়। যে দলগুলি ডাউনস্ট্রীম কনভেয়র এবং কেস প্যাকারকে নেমপ্লেট চিত্রের আকার দেয় তারা সাধারণত একটি কেস প্যাকারের সাথে শেষ হয় যা বেশিরভাগ শিফটে অনাহারে থাকে। পরিমাপ করা ভাল আউটপুট আকারের দলগুলি দুবার না কিনে উন্নতির জন্য জায়গা ছেড়ে দেয়।
অনুশীলনে, লাইন আউটপুট বাস্তবসম্মত আপটাইম দ্বারা গুণিত সবচেয়ে ধীর স্টেশন হারের কাছাকাছি , উদ্ধৃতিতে প্রতিটি নির্দিষ্ট পত্রকের যোগফল নয়। কেউ একটি পরিবাহক লাইন আঁকার আগে সেই নম্বরটি ঠিক করুন, কারণ এটি নির্ধারণ করে যে আপনার একটি ব্যাগার লাগবে নাকি দুটি, এবং লাইনের শেষ ম্যানুয়াল বা স্বয়ংক্রিয় হবে কিনা।
পণ্য যাই হোক না কেন, একটি স্বয়ংক্রিয় লাইন পাঁচটি কার্যকরী ব্লকের মধ্যে পড়ে এবং প্রতিটি ফ্লোর প্ল্যানের জন্য আলাদা প্রশ্ন জিজ্ঞাসা করে। ওজন এবং ব্যাগ গঠন শারীরিকভাবে কাছাকাছি রাখা পণ্য ড্রপ সংক্ষিপ্ত, যা ধুলো, স্পিলেজ এবং ওজন প্রবাহ কমায়. একটি করিডোরের পাশে পরিদর্শন করা এবং প্রত্যাখ্যান করা হ্যান্ডলিং প্রত্যাখ্যানের বিনগুলিকে প্রহরীদের পিছনে চাপা দেওয়া থেকে বাধা দেয় - একটি ছোট সিদ্ধান্ত যা অনেক হাঁটা বাঁচায়।
| জোন | সাধারণ সরঞ্জাম | তাড়াতাড়ি নিষ্পত্তির প্রশ্ন |
|---|---|---|
| ইনফিড এবং খাওয়ানো | জেড-টাইপ বালতি লিফট, ভ্যাকুয়াম লোডার, আনত পরিবাহক, স্ক্রু লিফট | কাঁচামাল কোথা থেকে আসে এবং একজন অপারেটর কি রক্ষিত এলাকায় না গিয়ে রিফিল করতে পারে? |
| ওজন এবং ডোজ | মাল্টিহেড ওজনকারী, রৈখিক ওজনকারী, আগার ফিলার, ভলিউমেট্রিক কাপ | কোন ওজন নীতি পণ্যের জন্য উপযুক্ত, এবং ব্যাগ থেকে ড্রপ প্রাক্তন কতদূর? |
| ব্যাগ বা থলি গঠন | উল্লম্ব ফর্ম-ফিল-সিল মেশিন, স্বয়ংক্রিয় প্রিমেড পাউচ মেশিন | কোন ব্যাগ শৈলী এখন চলমান, এবং যা আগামী তিন বছরের মধ্যে সম্ভবত? |
| পরিদর্শন এবং প্রত্যাখ্যান | চেকওয়েগার, মেটাল ডিটেক্টর, এক্স-রে পরিদর্শন ব্যবস্থা | একটি প্রত্যাখ্যান করা প্যাক কোথায় যায় এবং লাইন বন্ধ না করেই কি প্রত্যাখ্যান নিশ্চিত করা যায়? |
| কেস প্যাকিং এবং প্যালেটাইজিং | কেস ইরেক্টর, কেস প্যাকার, সিলার, কোডার, প্যালেটাইজিং রোবট | ম্যানুয়াল বা স্বয়ংক্রিয়ভাবে লাইনের শেষ, এবং প্রতিটি বিকল্পের জন্য কত সঞ্চয় স্থান প্রয়োজন? |
তিনটি টোপোলজি বেশিরভাগ কারখানার মেঝে কভার করে, এবং একটি একক মডেল নম্বর ঠিক করার অনেক আগেই পছন্দটি পদচিহ্ন পরিবর্তন করে। একটি সিরিজ লাইন প্রতিটি স্টেশনের মাধ্যমে একটি পণ্য প্রবাহ চালায়। একটি সমান্তরাল রেখা প্রবাহের কিছু অংশকে সদৃশ করে যাতে একটি অর্ধেক চলতে পারে যখন অন্যটি থেমে যায়। একটি মিশ্র লাইন একটি সাধারণ সামনের প্রান্ত ভাগ করে এবং নিচের দিকে বিভক্ত হয়, যা একটি দীর্ঘ-চালিত বেস পণ্যের সাথে স্বল্প-চালিত বৈকল্পিকগুলির জন্য উপযুক্ত।
| টপোলজি | সেরা ফিট | বাণিজ্য বন্ধ |
|---|---|---|
| সিরিজ | একটি পণ্য পরিবার, উচ্চ ভলিউম, স্থিতিশীল চাহিদা | প্রতি বর্গ মিটারে সর্বোচ্চ দক্ষতা, কিন্তু কোনো অপ্রয়োজনীয়তা নেই — এক স্টপ সবকিছু বন্ধ করে দেয় |
| সমান্তরাল | বেশ কিছু SKU, বা উৎপাদন যেখানে আপটাইম ফ্লোর স্পেসের চেয়ে বেশি গুরুত্বপূর্ণ | সদৃশ সরঞ্জাম এবং ইউটিলিটি, মোটামুটিভাবে প্রবাহ অংশ জন্য স্থান দ্বিগুণ |
| মিশ্র | দীর্ঘমেয়াদী বেস পণ্য প্লাস ঘন ঘন ছোট রান | সামগ্রিকভাবে ভাল ভারসাম্য, কিন্তু রাউটিং, মার্জ এবং নিয়ন্ত্রণের জন্য আরও পরিকল্পনা প্রচেষ্টা প্রয়োজন |
যদি আপনার ভাল-আউটপুট লক্ষ্যটি যুক্তিসঙ্গত বাফার সহ একটি সিরিজ লাইনে পৌঁছানো যায় তবে দুটি অর্ধ-লাইন তৈরি করার প্রলোভনকে প্রতিরোধ করুন। সদৃশ ফ্লো পাথ মানে ডুপ্লিকেট করা পরিষ্কার করা, ডুপ্লিকেট করা পরিবর্তন এবং পণ্যের বসার এবং বাসি হয়ে যাওয়ার দ্বিগুণ জায়গা।
বেশিরভাগ লেআউট পুনর্ব্যবহার এমন আইটেমগুলি থেকে আসে যা ইনস্টলেশন সপ্তাহ পর্যন্ত কারও কাজ ছিল না। সাইন-অফ করার আগে এই ছয় পয়েন্ট দিয়ে অঙ্কনটি হাঁটুন:
ভেজা বা আঠালো পণ্যগুলিতে, ড্রেনেজ ফলস যোগ করুন, মোটর এবং সেন্সরগুলির জন্য ওয়াশডাউন সুরক্ষা এবং ঘর থেকে যেখানে ধুয়ে ফেলা জল চলে তার জন্য একটি পরিকল্পনা। কংক্রিট ঢেলে দেওয়ার পরে এইগুলি একটি অঙ্কনের সস্তা লাইন এবং ব্যয়বহুল।
একবার জোন এবং টপোলজি ঠিক হয়ে গেলে, সরঞ্জাম নির্বাচন দ্রুত সংকুচিত হয়। পেস-সেটিং ব্যাগার পরিবাহকের উচ্চতা এবং বাফার আকার নির্ধারণ করে; ওজনের মাথা চক্রের সময় নির্ধারণ করে এবং তাই ড্রপের দৈর্ঘ্য; প্রত্যাখ্যান চুট এবং নিশ্চিতকরণ বিন কোথায় থাকবে তা পরিদর্শন স্টেশন নির্ধারণ করে।
মাঝারি-ব্যাগ গ্রানুল এবং স্ন্যাক উত্পাদনের জন্য, একটি উচ্চ-গতির উল্লম্ব মেশিন প্রায়শই অ্যাঙ্কর হয়: KL230H গতির সীমার উচ্চ প্রান্তে একটি মাঝারি ব্যাগ বিন্যাস চালায়, তাই ডাউনস্ট্রিম কনভেয়র এবং কেস প্যাকারকে একটি ধীরগতির মেশিনের পরিবর্তে এটি থেকে আকার দিতে হবে যা পরে প্রতিস্থাপন করা হবে।
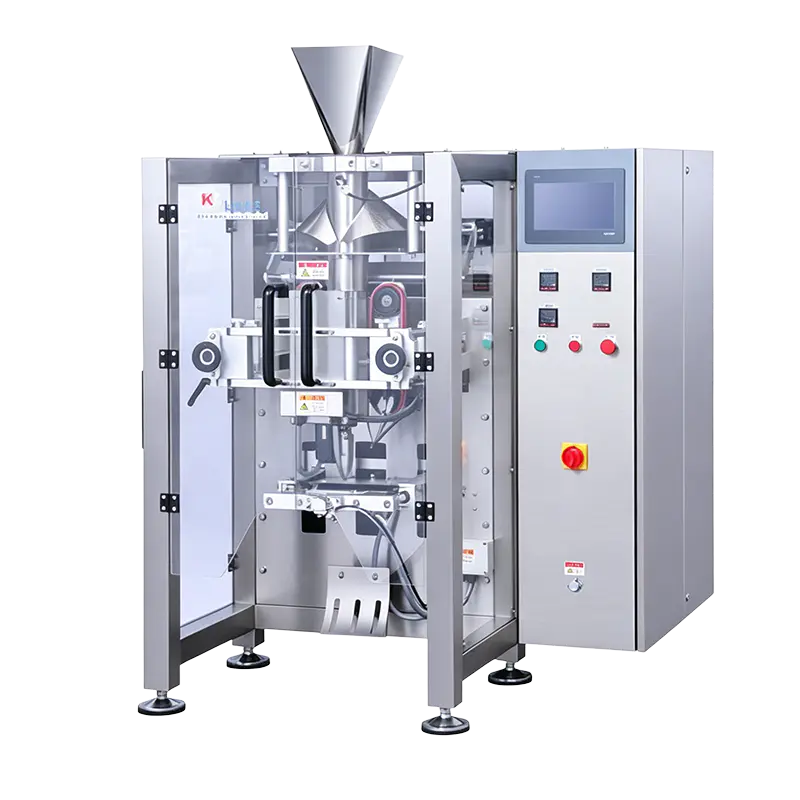 KL230H উচ্চ গতির মাঝারি ব্যাগ উল্লম্ব প্যাকিং মেশিন KL230H মাঝারি ব্যাগের জন্য উচ্চ-গতির উল্লম্ব প্যাকার, 15-150 ব্যাগ/মিনিট, স্যুট বাদাম, হিমায়িত-খাদ্য এবং কৃষি উৎপাদনকারীদের উচ্চ মাঝারি-ব্যাগের থ্রুপুট প্রয়োজন। পণ্য দেখুন →
যেখানে প্যাক ওয়েট উইন্ডোটি সংকীর্ণ — ছোট থলি, সুনির্দিষ্ট ডোজ, কম গিভওয়ে সহনশীলতা — একটি উচ্চ-নির্ভুল রৈখিক ওজনকারী সাধারণত একটি বড় মাল্টিহেড হেড কাউন্টের তুলনায় একটি ভাল লেআউট অংশীদার, কারণ এর ছোট চক্র ড্রপ পাথকে কমপ্যাক্ট রাখে এবং ধুলো ধরা সহজ।
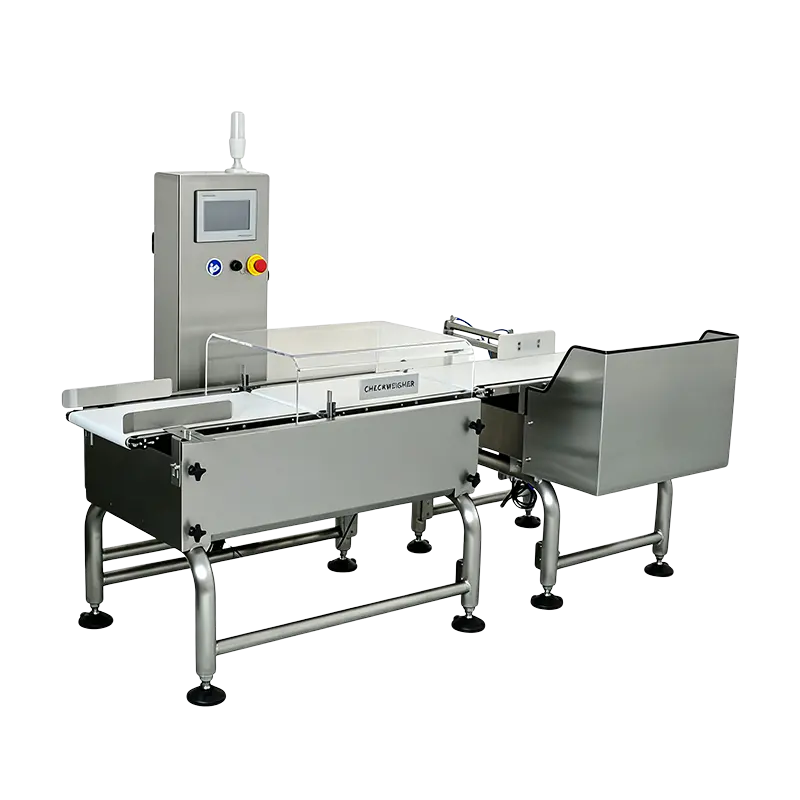 EW-300-1000 উচ্চ-নির্ভুল লিনিয়ার ওয়েইং চেকওয়েগার সরু প্যাক-ওজন উইন্ডো এবং সুনির্দিষ্ট মাত্রার জন্য, এই লিনিয়ার চেকওয়েগার ±0.3 গ্রাম নির্ভুলতা এবং 300 মিমি বেল্টে 80 টুকরা/মিনিট পর্যন্ত অফার করে। পণ্য দেখুন →
পরিদর্শন ব্লকটি প্রাথমিক স্থান নির্ধারণের যোগ্য, একটি অবশিষ্ট কোণ নয়। একটি স্ট্যান্ডার্ড মেটাল ডিটেক্টর সীল করার পরে এবং কেস প্যাকিংয়ের আগে একটি পরিষ্কার প্রত্যাখ্যানের জন্য পর্যাপ্ত খোলা পরিবাহক দৈর্ঘ্যের প্রয়োজন এবং একটি নিশ্চিতকরণ বিন একটি অপারেটর একটি গার্ডের উপর হেলান ছাড়াই পৌঁছাতে পারে। আপনি যদি এখনও মাথার সংখ্যা এবং ওজন করার নীতির তুলনা করছেন, এই নির্দেশিকাটি চালু করুন মাল্টিহেড এবং রৈখিক ওজনের মধ্যে নির্বাচন করা ব্যাখ্যা করে যে প্রতিটি কোথায় ফিট করে।
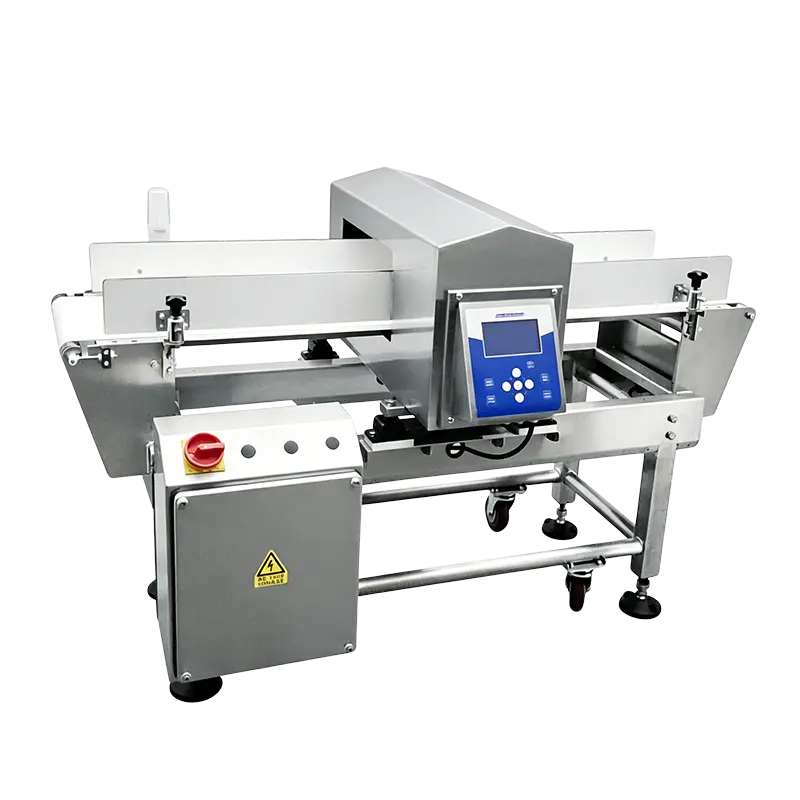 ER3515 স্ট্যান্ডার্ড মেটাল ডিটেকশন মেশিন ব্যাগযুক্ত স্ন্যাকস, বক্সযুক্ত ওষুধ এবং বোতলজাত সিজনিংয়ের জন্য স্ট্যান্ডার্ড মেটাল ডিটেক্টর; 350×150 মিমি অ্যাপারচার, Fe≥0.8 মিমি সনাক্তকরণ ক্ষমতা। পণ্য দেখুন →
লেআউট অঙ্কনগুলিকে শান্ত দেখায় কারণ সেগুলিতে কিছুই পরিবর্তন হয় না। বাস্তব লাইন করতে. যদি তিনটি SKU একটি ব্যাগার ভাগ করে, লেআউটটি মেশিনের হাতের নাগালের মধ্যে ফর্ম্যাট পার্টস, ফিল্ম এবং প্রিন্ট সিলিন্ডার রাখতে হবে এবং টুল ট্রলিটিকে ওয়াকওয়ের বাইরে রাখতে হবে। একটি পরিবর্তন যা 45 এর পরিবর্তে 25 মিনিট সময় নেয় তা প্রায়শই স্টোরেজ অবস্থানের সিদ্ধান্ত, প্রযুক্তিগত নয়।
বাফার হল অন্য শান্ত ফ্যাক্টর। ব্যাগার এবং কেস প্যাকারের মধ্যে একটি সংক্ষিপ্ত সঞ্চয় সারণী মাইক্রো-স্টপগুলিকে শোষণ করে এবং প্রতিবার কেস ইরেক্টর ইতস্তত করলে লাইনটিকে থামানো থেকে বিরত রাখে। অত্যধিক বাফার, যাইহোক, একটি ধীর স্টেশন লুকিয়ে রাখে এবং স্টিকি বা তাপমাত্রা-সংবেদনশীল পণ্যগুলিতে পণ্যটিকে যথেষ্ট পরিমাণে বসতে দেয় — তাই এটিকে কয়েক মিনিটের আউটপুটের জন্য আকার দিন, শিফট নয়।
হ্যান্ডলিং প্রত্যাখ্যান একই শৃঙ্খলা প্রাপ্য. ধাতব সনাক্তকরণ, চেকওয়েইং এবং এক্স-রে প্রত্যাখ্যানগুলি একটি লক করা বা স্পষ্টভাবে লেবেলযুক্ত বিনে রক্ষিত এলাকার বাইরে অবতরণ করা উচিত, যাতে একটি নিশ্চিতকরণ সেন্সর স্থাপন করা হয় যাতে একটি ব্যর্থ প্রত্যাখ্যান সন্দেহভাজন প্যাকটি চালিয়ে যাওয়ার পরিবর্তে লাইনটি বন্ধ করে দেয়। খাদ্য, পোষা প্রাণীর খাবার এবং কৃষি লাইন সাধারণত এই ব্লকে ধুলো নিয়ন্ত্রণ, ধোয়া এবং কীটপতঙ্গ প্রতিরোধ করে; দ খাদ্য প্যাকেজিং সমাধান ওভারভিউ দেখায় কিভাবে এই কনফিগারেশনগুলি সাধারণত গ্রুপ করা হয়।
কোন দরকারী জেনেরিক চিত্র নেই. স্থান থ্রুপুট, ব্যাগের আকার এবং আপনি কতটা বাফার চান তা এবং প্রতিটি মেশিনের চারপাশে পরিষেবা ছাড়পত্র অনুসরণ করে। লাইনের ম্যানুয়াল প্রান্ত সহ একটি কমপ্যাক্ট একক-ব্যাগার লাইন কয়েক ডজন বর্গ মিটারের মধ্যে ফিট করতে পারে, যখন স্বয়ংক্রিয় কেস প্যাকিং এবং প্যালেটাইজিং সহ একই পণ্যের একাধিকবার প্রয়োজন হতে পারে, বেশিরভাগই জমা এবং প্যালেট স্টেজিংয়ের জন্য।
প্যাক স্থায়িত্ব এবং প্রত্যাখ্যান প্রক্রিয়ার উপর নির্ভর করে বেশিরভাগ লেআউটগুলি সিল করার পরে এবং চেকওয়েজিংয়ের আগে বা পরে ধাতব সনাক্তকরণ রাখে। নির্ধারক ফ্যাক্টরটি সাধারণত প্রত্যাখ্যান নিশ্চিতকরণ হয়: যেটি ইউনিট প্রথমে প্রত্যাখ্যান করে তার বিন এবং সেন্সরের জন্য জায়গা থাকতে হবে এবং দ্বিতীয় ইউনিটটি এমন একটি প্যাক পুনরায় গ্রহণ করা উচিত নয় যা প্রথমটি ইতিমধ্যেই নিন্দা করেছে।
অবিলম্বে দ্বিতীয় মেশিন কেনার পরিবর্তে মেঝে স্থান এবং ইউটিলিটি ক্ষমতা সংরক্ষণ করুন। পরিদর্শন এবং কেস প্যাকিং জোনে অতিরিক্ত দৈর্ঘ্য, একটি অতিরিক্ত কম্প্রেসড এয়ার ড্রপ এবং একটি অতিরিক্ত পাওয়ার ফিড নির্মাণের সময় সস্তা এবং পরে বিশ্রী।
আদর্শ অবস্থায় সবচেয়ে ধীর স্টেশন যা করতে পারে তা লাইনের গতি। স্টপ, রিজেক্ট, চেঞ্জওভার এবং ক্লিনিংয়ের পর প্রতি শিফটে বিক্রিযোগ্য পণ্য হিসেবে রেখাটিকে ভালো আউটপুট বলে। লেআউট সিদ্ধান্ত, বিশেষ করে বাফার আকার এবং অ্যাক্সেস রুম, প্রথম সংখ্যার তুলনায় দ্বিতীয় সংখ্যাকে অনেক বেশি প্রভাবিত করে।
সরবরাহকারীর কথোপকথনে আপনি যে সবচেয়ে দরকারী জিনিসটি আনতে পারেন তা হল মেশিনের ইচ্ছার তালিকা নয় — এটি একটি পরিমাপিত ভাল-আউটপুট লক্ষ্য, আগামী তিন বছরের জন্য SKU তালিকা এবং কলাম গ্রিড এবং ইউটিলিটি ড্রপগুলি চিহ্নিত সহ একটি ফ্লোর প্ল্যান৷ এই তিনটি আইটেমের সাথে, একটি স্বয়ংক্রিয় প্যাকেজিং লাইন লেআউট একটি অঙ্কন অনুশীলন হওয়া বন্ধ করে এবং একটি উত্পাদন সিদ্ধান্তে পরিণত হয় যা কমিশনিংয়ের দুই বছর পরেও বুদ্ধিমান দেখায়৷
আমাদের সাথে যোগাযোগ করুন
+86-573-82788180
+86-15325730953
ই-মেইল দরকার
info@mainfill.com
jiayingzhuge18@qq.com
সম্পর্কে
Jiaxing K-Line Machinery Co., Ltd. হল একটি স্বয়ংক্রিয় প্যাকেজিং যন্ত্রপাতি প্রস্তুতকারক এবং পরিষেবা প্রদানকারী যা দেশীয় উচ্চ-প্রান্ত এবং বিদেশী বাজারে পরিবেশন করে।
লিঙ্ক
পণ্য
একটি বিনামূল্যে উদ্ধৃতি পান